- اف ای پاورتولز | FE Powertools
- ایبناشتاک | Eibenstock
- جپسون | Jepson
- بی دی اس | BDS
- بوش | Bosch
- متابو | Metabo
- پروموتک | Promotech
- یوروبور | Euroboor
- رپتور | Rotabroach
- فاین | Fein
- ایجیپی | AGP
- میلواکی | Milwaukee
- آ ا گ | AEG
- نیتو | Nitto
- دزنت | Dezent
- ایاستی پاور | AST Power
- تیری کیگو | 3Keego
- بی ام الکتریک | BM Electric
- محک | Mahak
عمق برش مته گردبر چیست و چطور باید انتخاب شود؟


عمق برش مته گردبر چیست و چطور باید انتخاب شود؟
مقدمه
روی بدنه دو مته گردبر ممکن است یک قطر یکسان، مثلاً ۲۶ میلیمتر، نوشته شده باشد؛ اما یکی کوتاهتر و دیگری تقریباً دو برابر آن طول داشته باشد. این تفاوت ظاهری اتفاقی نیست. عددی که معمولاً با عنوان عمق برش مته گردبر معرفی میشود، تعیین میکند ابزار تا چه ضخامت مشخصی از فلز میتواند پیشروی کند. بنابراین انتخاب گردبر فقط با دانستن قطر سوراخ تمام نمیشود؛ ضخامت قطعه هم باید از همان ابتدا وارد محاسبه شود.
اشتباه در این بخش معمولاً زمانی خودش را نشان میدهد که کار شروع شده است. مته قطر درستی دارد، دستگاه هم مشکلی ندارد، اما طول قسمت برش برای عبور از قطعه کافی نیست. گاهی هم برعکس، برای ورقی نسبتاً نازک سراغ مته بسیار بلند میرویم؛ درحالیکه هیچ مزیت واقعی از طول اضافه آن نمیگیریم. انتخاب درست زمانی اتفاق میافتد که قطر، عمق برش، نوع پین و ظرفیت دستگاه را در کنار هم ببینیم.
عمق برش مته گردبر دقیقاً به چه معناست؟
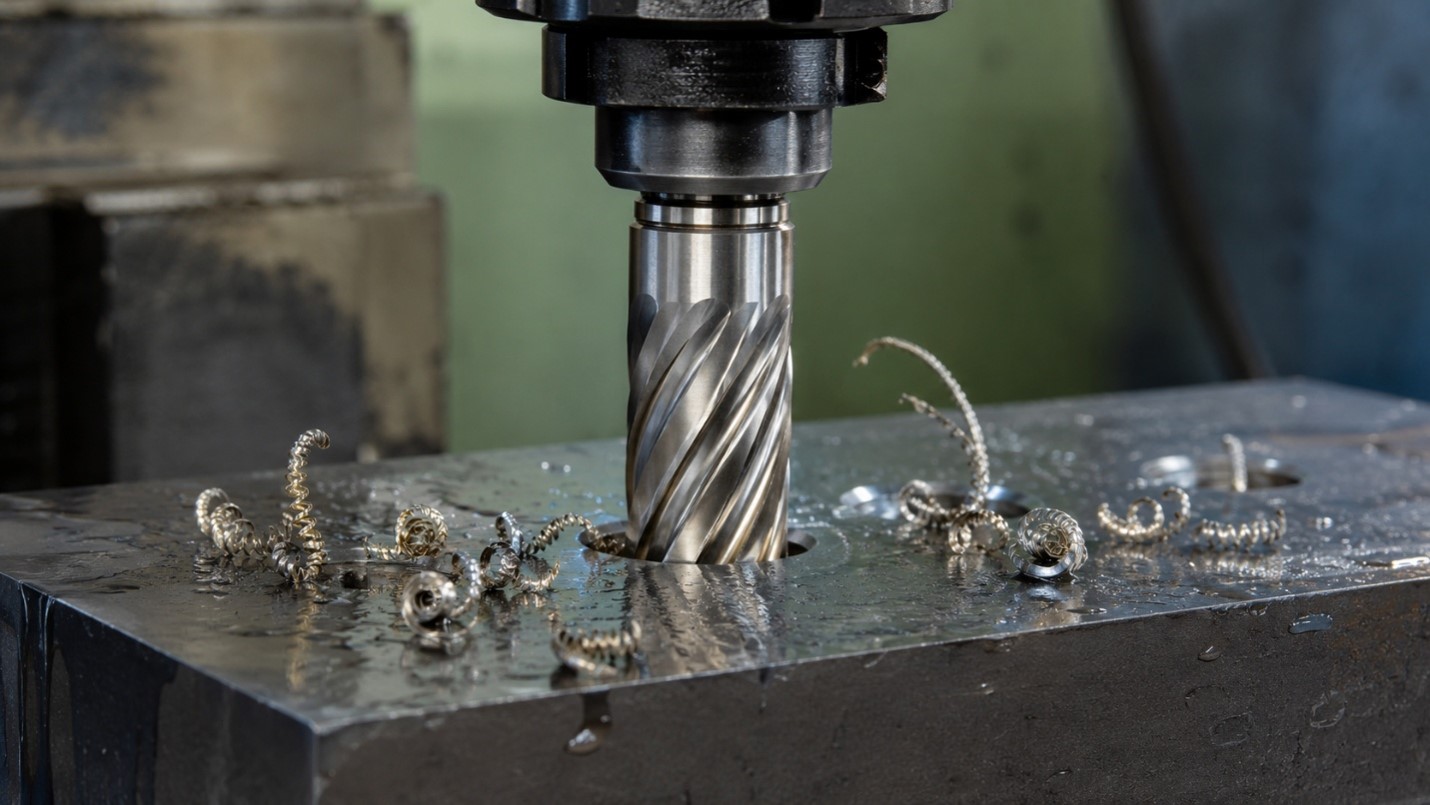
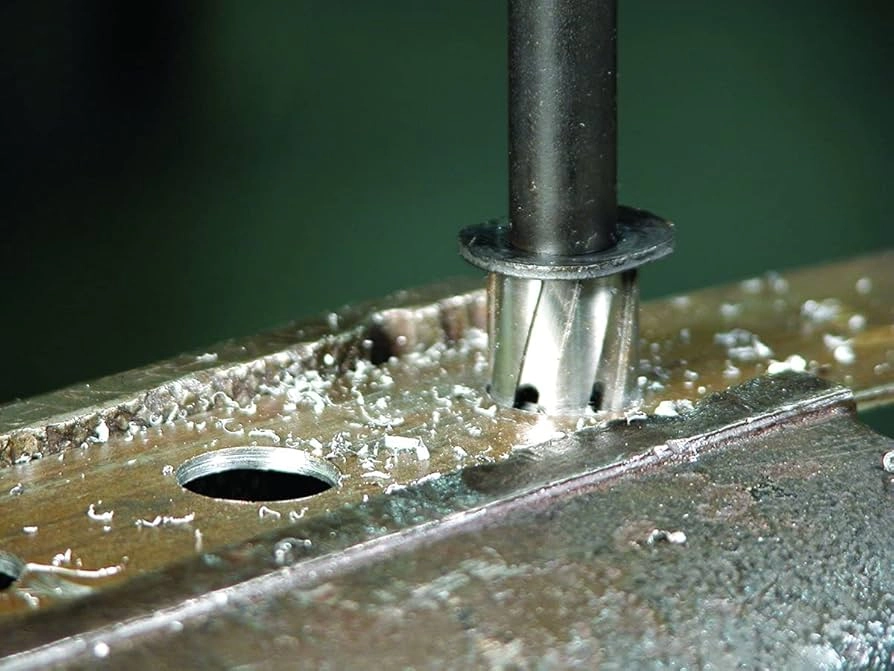
عمق برش یا Depth of Cut حداکثر ضخامت کاری است که بخش برنده مته برای عبور از آن طراحی شده است. برای مثال، وقتی یک مته گردبر با عمق برش ۵۰ میلیمتر معرفی میشود، منظور این نیست که طول کل ابزار دقیقاً ۵۰ میلیمتر است. بدنه، دندانهها و بخش اتصال به ابزارگیر باعث میشوند طول فیزیکی مته از عدد عمق برش بیشتر باشد.
عمق نامی مته با طول واقعی آن برابر نیست؛ برای نمونه، یک گردبر با عمق برش یک اینچ از نظر فیزیکی کمی بلندتر ساخته میشود تا بتواند بهطور کامل از قطعه عبور کند و فضای لازم برای تیزکاری مجدد نیز وجود داشته باشد.
پس هنگام خرید، بهتر است این دو مفهوم را از هم جدا کنیم:
قطر مته مشخص میکند قطر سوراخ چقدر خواهد بود.
عمق برش مشخص میکند مته تا چه ضخامت قطعهای توان عبور دارد.
این تفاوت ساده، پایه انتخاب درست مته گردبر است.
عمق برش مته گردبر دقیقاً به چه معناست؟
چرا عمق برش مته گردبر باید با ضخامت قطعه هماهنگ باشد؟
فرض کنید باید یک صفحه فولادی ۱۸ میلیمتری را سوراخ کنید. در این شرایط، متهای با عمق برش ۳۰ میلیمتر از نظر طول کاری فضای کافی دارد. استفاده از مدل ۵۰ میلیمتری امکانپذیر است، اما اگر هیچ پروژه ضخیمتری ندارید، الزام فنی برای انتخاب آن وجود ندارد.
موضوع وقتی مهمتر میشود که ضخامت قطعه به محدوده ظرفیت مته نزدیک شود. اگر صفحه ۴۲ میلیمتر ضخامت دارد، دیگر یک گردبر با عمق ۳۰ میلیمتر انتخاب مناسبی نیست. حتی اگر دندانهها وارد فلز شوند، طول مؤثر ابزار اجازه نمیدهد برش کامل انجام شود.
در بازار متههای گردبر، عمقهای مختلفی وجود دارند. برای مثال، یوروبور در مجموعه رسمی خود گردبرهایی با عمق برش ۵۵ میلیمتر عرضه میکند و گرولن نیز بسته به خانواده محصول، مدلهایی با عمق 30، ۵۰، ۷5 و 100 میلیمتر دارد. این تنوع نشان میدهد که عمق برش یک مشخصه مستقل و مهم در انتخاب ابزار است، نه یک عدد فرعی روی بستهبندی.
انتخاب عمق برش مته گردبر برای ضخامتهای رایج
بهعنوان یک راهنمای اولیه میتوان از جدول زیر استفاده کرد؛ البته مشخصات خود مته و دستگاه همیشه باید ملاک نهایی باشد.
| ضخامت قطعه | عمق برش پیشنهادی | توضیح |
| تا حدود ۲۰ میلیمتر | ۳۰ میلیمتر | برای بسیاری از ورقها و قطعات معمول کافی است |
| حدود ۲۰ تا ۴۰ میلیمتر | ۵۰ یا ۵۵ میلیمتر | حاشیه کاری مناسبتری ایجاد میکند |
| حدود ۴۰ تا ۵۰ میلیمتر | ۵۰ یا ۵۵ میلیمتر با کنترل دقیق مشخصات | ضخامت نباید از ظرفیت واقعی مته عبور کند |
| بیشتر از ۵۰ میلیمتر | گردبرهای عمیق تخصصی | کورس دستگاه، تخلیه براده و نوع پین باید بررسی شوند |
این جدول نسخه سادهشده تصمیم است. برای مثال، اگر قطعه ۴۹ میلیمتر ضخامت دارد، صرفاً دیدن عبارت «عمق ۵۰» کافی نیست. نوع مته، هندسه دندانه، فضای خروج براده و شرایط دستگاه هم اهمیت پیدا میکنند.
آیا مته گردبر عمیقتر همیشه انتخاب بهتری است؟
این تصور که «عمق بیشتر خیالم را راحت میکند» از نظر خرید قابلدرک است، اما همیشه انتخاب حرفهای نیست. مته گردبر بلندتر برای زمانی ارزش دارد که واقعاً قرار است وارد قطعه ضخیم شود. وقتی کار شما تقریباً همیشه روی ورقهای ۱۰، ۱۵ یا ۲۰ میلیمتری انجام میشود، طول اضافه بخش زیادی از زمان بلااستفاده باقی میماند.
از طرف دیگر، افزایش عمق سوراخکاری شرایط برش را هم سختتر میکند. هرچه مته بیشتر در قطعه فرو برود، مسیر خروج براده طولانیتر میشود و رساندن روانکار به لبههای برنده اهمیت بیشتری پیدا میکند. برندهای برتر اروپایی در طراحی گردبرهای عمیق خود حتی روی هندسه شیارها و بهبود خروج براده تأکید کردهاند؛ موضوعی که نشان میدهد سوراخکاری عمیق فقط مسئله «بلندتر کردن مته» نیست.
در یک سوراخ ۱۵ میلیمتری، براده مسیر کوتاهی تا بیرون دارد. اما وقتی دندانهها دهها میلیمتر داخل فولاد کار میکنند، اگر براده بهدرستی خارج نشود، میتواند در شیارها جمع شود، اصطکاک و دمای برش را افزایش دهد و فشار بیشتری به دندانهها وارد کند.
بنابراین برای کار عمیق باید سه موضوع را جدیتر گرفت:
- خروج منظم براده از شیارهای مته
- رسیدن کولانت به ناحیه برش
- استفاده از دور و فشار مناسب برای قطر و جنس فلز
عمق برش مته گردبر چه ارتباطی با پین اجکتور دارد؟
این بخش هنگام خرید زیاد نادیده گرفته میشود. پین اجکتور باید با عمق مته هماهنگ باشد.
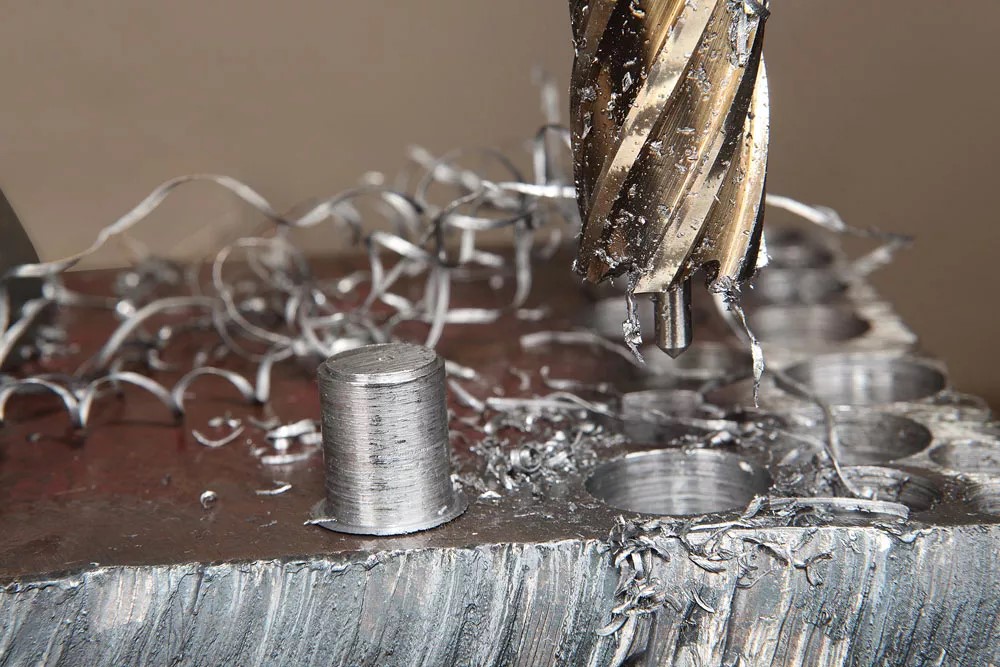
پین از مرکز مته گردبر عبور میکند و چند وظیفه مهم دارد: مرکز سوراخ را مشخص میکند، در سیستمهای مناسب مسیر انتقال کولانت به ناحیه برش را فراهم میکند و در پایان عملیات، پولکی یا Slug باقیمانده داخل گردبر را بیرون میاندازد. حالا اگر یک مته با عمق بیشتر خریداری شود اما همان پین کوتاه قبلی داخل آن قرار بگیرد، مجموعه دیگر تناسب درستی ندارد. به همین دلیل پینهای مربوط به متههای عمق ۳۰ و ۵۰ میلیمتر معمولاً طول یکسانی ندارند.
قاعده خرید ساده است: عمق مته و پین را یک مجموعه در نظر بگیرید.
اگر مته گردبر جدیدی میخرید، بهخصوص وقتی عمق آن با ابزارهای قبلی شما متفاوت است، قبل از شروع کار مطمئن شوید پین مناسب همان طول و همان سیستم اتصال را هم در اختیار دارید.

عمق برش مته گردبر چه ارتباطی با پین اجکتور دارد؟
فقط مته را اندازه نگیرید؛ کورس دستگاه را هم ببینید
یک اشتباه دیگر زمانی اتفاق میافتد که خریدار مته عمیق را انتخاب میکند، اما اصلاً بررسی نمیکند که دریل مگنت چه مقدار کورس یا Stroke در اختیارش قرار میدهد.
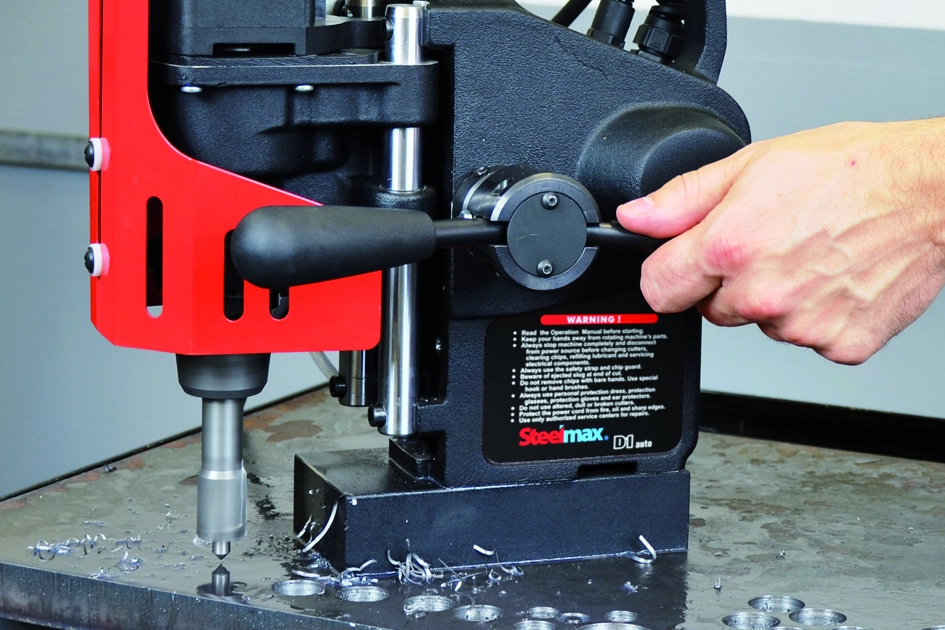
برای شروع سوراخکاری، مجموعه مته و پین باید بالای قطعه قرار بگیرد. بعد دستگاه باید آنقدر حرکت عمودی داشته باشد که دندانهها بتوانند تا انتهای ضخامت قطعه پایین بروند. هرچه مته و پین بلندتر شوند، فضای بیشتری هم برای نصب و پیشروی لازم داریم.
در پروژههای معمول با متههای ۳۰ و ۵۰ میلیمتری، بسیاری از دستگاههای متناسب با همان کلاس کاری این فضا را تأمین میکنند. اما در عمقهای بالا نباید چنین چیزی را فرض کرد. قبل از خرید گردبر بلند، مشخصات کورس دستگاه و فضای واقعی نصب ابزار را بررسی کنید.
این نکته بهخصوص در دستگاههای کامپکت یا زمانی که فضای بالای قطعه محدود است اهمیت دارد.
برای ورق ۲۰ میلیمتری مته عمق ۳۰ بخریم یا ۵۰؟
اگر بخش اصلی کار شما روی قطعاتی با ضخامت حدود ۲۰ میلیمتر انجام میشود و برنامه مشخصی برای سوراخکاری صفحات ضخیمتر ندارید، عمق ۳۰ میلیمتر معمولاً انتخاب منطقیتری است. ظرفیت مته از ضخامت قطعه بیشتر است و ابزار دقیقاً در محدوده کاری موردنیاز استفاده میشود.
اما شرایط یک کارگاه تولیدی ممکن است متفاوت باشد. فرض کنید امروز صفحه ۲۰ میلیمتری دارید، ولی سفارشهای معمول کارگاه بین ۱۵ تا ۴۰ میلیمتر تغییر میکنند. در این حالت، انتخاب عمق ۵۰ یا ۵۵ میلیمتر انعطاف بیشتری ایجاد میکند و جلوی خرید دوباره ابزار برای ضخامتهای بالاتر را میگیرد.
هنگام خرید مته گردبر فقط همین سه عدد را بررسی نکنید!
روی کاغذ، انتخاب خیلی ساده به نظر میرسد: قطر سوراخ، ضخامت قطعه و عمق مته. در کارگاه اما چند عامل دیگر هم نتیجه را تغییر میدهند.
قبل از سفارش بهتر است این موارد را کنار هم بنویسید:
- قطر سوراخ موردنیاز
- حداکثر ضخامت واقعی قطعات
- عمق برش مته گردبر
- نوع و طول پین اجکتور
- نوع دنباله مته و ابزارگیر دستگاه
- کورس دریل مگنت
- جنس قطعه
- تعداد سوراخ و حجم کاری
برای مثال، دو نفر ممکن است هر دو مته ۳۵ میلیمتری بخواهند، اما ابزار مناسبشان یکسان نباشد. یکی روزی دو سوراخ روی ورق ۱۲ میلیمتری میزند و دیگری دهها سوراخ روی صفحات ۴۰ میلیمتری. قطر یکی است؛ شرایط برش کاملاً متفاوت است.
جمعبندی
عمق برش مته گردبر مشخص میکند ابزار برای عبور از چه ضخامت فلزی طراحی شده است و نباید آن را با طول کلی مته اشتباه گرفت. برای قطعات نازک و کارهای عمومی، گردبرهای عمق ۳۰ میلیمتر بسیاری از نیازها را پوشش میدهند؛ در صفحات ضخیمتر معمولاً به عمق ۵۰ یا ۵۵ میلیمتر میرسیم و برای سوراخکاریهای عمیقتر باید سراغ ابزارهای تخصصی رفت.
اما انتخاب عمق فقط با یک عدد انجام نمیشود. ضخامت قطعه، پین اجکتور، کورس دستگاه، نوع ابزارگیر و شرایط خروج براده باید در کنار هم بررسی شوند. اگر این موارد قبل از خرید مشخص باشند، هم ابزار مناسبتری انتخاب میشود و هم احتمال اینکه وسط پروژه متوجه محدودیت مته شوید، بسیار کمتر خواهد بود.
برای انتخاب مته گردبر با قطر و عمق مناسب میتوانید مشخصات قطعه و مدل دستگاه خود را با کارشناسان متهسرا در میان بگذارید تا مته و پین متناسب با شرایط واقعی کار انتخاب شوند.
سوالات متداول درباره عمق برش مته گردبر
عمق ۳۰ میلیمتر یعنی طول مته ۳۰ میلیمتر است؟
خیر. عمق برش به ظرفیت کاری مته اشاره دارد و طول فیزیکی کل ابزار بیشتر از این مقدار است. بخش اتصال، دندانهها و فضای طراحیشده برای عبور کامل از قطعه در طول کلی مته قرار میگیرند.
برای قطعه ۲۵ میلیمتری چه عمقی مناسب است؟
در شرایط معمول، متهای با عمق برش ۳۰ میلیمتر میتواند این ضخامت را پوشش دهد؛ البته باید مشخصات دقیق سازنده، نوع مته و شرایط کار بررسی شود. اگر کارگاه مرتب با صفحات ضخیمتر سروکار دارد، انتخاب عمق ۵۰ یا ۵۵ میلیمتر میتواند کاربردیتر باشد.
آیا پین مته ۳۰ و ۵۰ میلیمتری یکی است؟
معمولاً خیر. طول پین باید با طول و عمق مته هماهنگ باشد. هنگام تغییر عمق گردبر، پین مناسب همان سری را نیز بررسی کنید.
مته گردبر تا چه عمقی تولید میشود؟
این مقدار به برند و خانواده ابزار بستگی دارد. برای نمونه، گرولن مته گردبرهایی با عمق برش تا ۱00 میلیمتر نیز عرضه میکند، درحالیکه عمقهای حدود ۲۵ و ۵۰ میلیمتر جزو گزینههای متداولتر آن هستند.
راهنمای انتخاب سایز مته گردبر برای پروژههای فلزی